

 英语
 俄语
 西班牙语

Контент
- 1 Какие функциональные добавки на самом деле контролируют порошковое покрытие
- 2 Функциональные добавки: пять групп функций в одной формуле
- 3 Отвердители: функциональная добавка, определяющая смолу
- 4 Наружные системы HAA: где выбор добавок меняет окно процесса
- 5 Гибридные системы: эпоксидная смола в качестве функциональной добавки
- 6 Загрузка Windows: соотношение цены, риска и производительности
- 7 Соответствие функциональных добавок химическому составу отверждения
- 8 В помещении и на открытом воздухе: два разных приоритета добавок
- 9 Сценарии применения, в которых меняются приоритеты аддитивных технологий
- 10 Спецификация Windows, которую стоит прописать в контракте
- 11 Руководство по обработке: экструзия, измельчение и отверждение
- 12 Устранение неисправностей функциональных аддитивных неисправностей
- 13 Выбор производителя, поставщика или оптового партнера полиэфирной смолы
- 14 Следующий шаг: разработка индивидуальной смолы
Устройство для нанесения покрытий, работающее с гибридным полиэстером 60:40 при температуре 180 °C в течение 15 минут, по-прежнему видит точечные отверстия на холоднокатаной стали толщиной 1,2 мм. Сертификат смолы соответствует партии, пигмент не изменился, кривая печи зарегистрирована и чистая. В большинстве случаев ответом является вовсе не смола. Это функциональный пакет присадок, расположенный поверх него.
Вывод первый: в термореактивном порошковом покрытии функциональные добавки не добавляются в конце формулы. Они устанавливают технологическое окно, процент дефектов и срок службы пленки и делают это при загрузках от 0,05% до 10%. Правильно определите стехиометрию сшивающего агента, и остальная часть формулы станет предсказуемой. Если вы ошибетесь в содержании дегазирующего агента на 0,2%, то совершенно прочную полиэфирную смолу обвинят в порах, которых она не вызвала.
Это руководство написано с позиции производителя полиэфирной смолы, который поставляет составляющим составы, предприятиям по нанесению покрытий и оптовым партнерам. В нем рассказывается о том, что на самом деле делают функциональные добавки, как они взаимодействуют с химикатами гибридного, TGIC, HAA и изоцианатного отверждения, какие окна стоит указать в спецификации покупки, а также где возникают практические риски во время экструзии, применения и обслуживания.
Функциональные добавки дешевы по весу и имеют решающий результат; Пакет присадок, а не сама смола, определяет, будет ли порошковая линия работать с выходом 92% при первом проходе или бороться с одним и тем же дефектом каждую смену.
Какие функциональные добавки на самом деле контролируют порошковое покрытие
Разберите порошковое покрытие на компоненты, и останутся четыре группы: связующее, пигмент, наполнитель и функциональные добавки. Связующее — полиэстер, эпоксидная смола или их смесь — образует непрерывную сетку. Пигменты придают цвет и непрозрачность. Наполнители, такие как сульфат бария или карбонат кальция, регулируют стоимость, плотность и механический объем. Функциональные добавки — это все, что добавляется небольшими порциями, чтобы изменить поведение остальных трех.
Слово «функциональный» здесь делает реальную работу. Пигмент меняет внешний вид пленки; функциональная добавка меняет действие пленки. Он может изменять вязкость расплава во время отверждения, поверхностное натяжение на границе раздела подложек, скорость, с которой карбоксильные и эпоксидные группы находят друг друга, скорость, с которой ультрафиолетовая энергия разрывает полимерные цепи, или то, как частицы порошка принимают заряд в пистолете.
Порошковые покрытия накладывают ограничения, которых нет у жидких покрытий. Каждая добавка должна быть твердой или диспергируемой в расплаве маточной смесью при комнатной температуре. Он должен выдерживать экструзию при температуре от 90 °C до 120 °C в течение 30–60 секунд, не вступая в реакцию со смолой, а затем он должен выполнять свою работу во время отверждения при температуре от 140 °C до 200 °C, не улетучиваясь в печной туман. Все, что не соответствует этим двум условиям, не может быть использовано в виде порошка, независимо от того, насколько хорошо оно работает в системе на основе растворителя.
Это ограничение объясняет, почему палитра порошковых добавок уже, чем жидкая, и почему небольшие ошибки распространяются дальше. Не существует растворителя, который мог бы перенести добавку на поверхность, нет этапа после добавления, чтобы исправить ошибку, и нет способа повторно диспергировать осевший ингредиент. Добавка должна находиться в нужном месте, в нужной концентрации с момента измельчения хлопьев.
Это также объясняет, почему пакет присадок влияет на всю производственную цепочку, а не только на отвержденную пленку:
- Во время компаундирования модификаторы реологии определяют крутящий момент экструдера, размер матрицы и чистоту крошения хлопьев.
- Во время нанесения модификаторы заряда и добавки к поверхности частиц определяют эффективность переноса и однородность пленки.
- Во время формирования пленки агенты, повышающие текучесть, дегазаторы и катализаторы определяют, выровняется ли расплав и выйдет ли воздух до точки гелеобразования.
- В процессе эксплуатации стабилизаторы, воски и сшивающие агенты определяют сохранение блеска, меление, твердость, химическую стойкость и адгезию после десяти лет эксплуатации на открытом воздухе.
В порошковых покрытиях пакет присадок фиксируется при экструзии, поэтому каждая ошибка фиксируется до того, как будет нанесена первая панель; именно поэтому дисциплина в технических характеристиках здесь имеет большее значение, чем в случае с жидкими покрытиями.
Функциональные добавки: пять групп функций в одной формуле
В большинстве коммерческих порошковых составов одновременно используется от четырех до восьми функциональных добавок. О них легче рассуждать, если их сортировать по выполняемой ими работе, а не по химическому составу. В таблице ниже они сгруппированы по функциям, указан рабочий диапазон, от которого отталкивается большинство разработчиков рецептур, и указаны неисправности, возникающие при отсутствии ингредиента или недостаточной дозировке.
| Аддитивное семейство | Типичная загрузка (% от общей формулы) | Основная работа | Режим отказа, если отсутствует |
|---|---|---|---|
| Сшивающий агент или отвердитель (TGIC, HAA, эпоксидная смола, блокированный изоцианат) | от 4,0 до 10,0 | Строит полимерную сеть; фиксирует температуру стеклования, стойкость к растворителям и твердость | Недостаточное отверждение, мягкая пленка, плохая химическая стойкость, слеживание при хранении. |
| Ускоритель или катализатор | от 0,05 до 0,5 | Сдвигает время гелеобразования и снижает практическую температуру отверждения. | Недостаточная текучесть перед гелем или переотверждение и пожелтение при пересушке. |
| Средство для текучести и выравнивания | от 0,5 до 1,5 | Снижает поверхностное натяжение расплава, благодаря чему пленка выравнивается перед отверждением. | Апельсиновая корка, кратеры, плохое смачивание кромок и сварных швов. |
| Дегазатор (бензоин) | от 0,3 до 0,8 | Высвобождает воздух и влагу из расплава до точки гелеобразования. | Проколы, пузыри, «рыбий глаз», пробой тонкой пленки |
| Воск, текстурирующие и матирующие добавки | от 0,5 до 3,0 | Скольжение поверхности, устойчивость к истиранию, контроль блеска, текстура | Блокировка, царапины при транспортировке, смещение глянца между партиями |
| Пакет стабилизаторов (поглотитель УФ-излучения, затрудненный амин, антиоксидант) | от 0,5 до 2,0 | Замедляет меление, потерю блеска и пожелтение при воздействии на открытом воздухе. | Видимое изменение цвета и меление в течение двух-трех лет. |
| Модификатор заряда или трибо | от 0,1 до 0,5 | Настраивает режим зарядки для трибоприменения и мелкозернистых порошков. | Низкая эффективность переноса, неравномерное формирование пленки, сильное избыточное распыление. |
Чтение таблицы столбец за столбцом более полезно, чем чтение ее построчно. В левом столбце указано, что покупают, во втором — какое влияние каждый ингредиент оказывает на себестоимость, а третий и четвертый вместе сообщают, что на самом деле заметит покупатель. Покрытие без добавок, повышающих текучесть, по-прежнему защищает сталь в течение десяти лет; это просто выглядит неправильно, а именно из-за внешнего вида партию бракуют. Покрытие без стабилизатора в день проверки выглядит идеально, но на фасаде не получается.
Диапазоны также меняются в зависимости от химического состава смол. Полиэфир с кислотным числом около 33 мг КОН/г притягивает больше TGIC, чем полиэфир с 28. Смола с гидроксильными функциональными группами для изоцианатного отверждения увеличивает уровень сшивающего агента, установленный гидроксильным числом, а не кислотным числом. Вот почему поставщик смолы и поставщик добавок должны вести один и тот же диалог.
Сортируйте добавки по количеству повреждений, которые они предотвращают, а не по цене за килограмм; Самый дешевый ингредиент в формуле обычно является тем, который решает, будет ли партия отправлена.
Отвердители: функциональная добавка, определяющая смолу
Среди всех функциональных добавок сшивающий агент — единственный, загрузка которого рассчитывается, а не регулируется. Для полиэстера с карбоксильными концевыми группами, отвержденного TGIC, соотношение карбоксильных групп к эпоксидным группам определяет дозировку, а дозировка определяет все последующие этапы: плотность сетки, температуру стеклования, гибкость и поведение пленки после 1000 часов воздействия солевого тумана.
TGIC — триглицидилизоцианурат — представляет собой трехфункциональный эпоксидный сшивающий агент с большим опытом работы в области архитектурного порошка для наружных работ. Он дает разработчикам рецептур широкий диапазон отверждения, хорошую стойкость к перегреву и предсказуемую устойчивость к атмосферным воздействиям, поэтому он по-прежнему доминирует в производстве алюминиевых фасадов и ограждений на многих рынках, несмотря на связанные с ним обязательства по маркировке. Типичная загрузка составляет от 4 до 6 частей на сотню смолы в зависимости от кислотного числа полиэстера.
Взаимодействие, которое привлекает людей, — это взаимосвязь между уровнем сшивающего агента и потоком. Повышение TGIC сокращает время между плавлением и гелеобразованием, поэтому окно, в котором пленка может выравниваться и дегазироваться, сужается. Разработчик рецептуры, который увеличивает количество сшивающего агента, чтобы исправить стойкость к растворителям, и забывает отрегулировать текучесть и дегазатор, обычно меняет один дефект на другой. Это самая распространенная проблема, возникающая при работе с составами на открытом воздухе.
 Полиэфирные смолы отверждения TGIC для порошковых покрытий для наружных работ Изучите марки полиэфиров, отверждаемых TGIC, с различными соотношениями, кислотными числами и режимами отверждения для порошковых покрытий для наружных работ, где баланс сшивающих агентов влияет на текучесть и стойкость к растворителям. Посмотреть продукт →
Недостаточная дозировка одинаково дорога, но более тихим способом. Пленка, в которой не хватает сшивающего агента на 5 %, все равно может пройти визуальный осмотр и не выдержать протирку метилэтилкетоном, 24-часовое вымачивание в растворителе или испытание на изгиб после старения. Дефект проявляется несколько месяцев спустя в виде жалобы на адгезию от клиента, который уже установил панели.
Уровень сшивающего агента является единственным решением, которое никогда не следует корректировать для компенсации проблем с потоком или дегазацией; Сначала зафиксируйте поверхностные добавки и оставьте стехиометрию в покое.
Наружные системы HAA: где выбор добавок меняет окно процесса
Гидроксиалкиламидные сшивающие агенты, обычно сокращенно до HAA, реагируют с карбоксильными группами полиэфира с образованием сложноэфирных связей. Этот химический состав не имеет маркировки TGIC и обеспечивает хорошую долговечность на открытом воздухе, что делает его выбором по умолчанию для разработчиков рецептур, ориентирующихся на европейские архитектурные спецификации, а также для брендов, которые хотят более чистого нормативного профиля в приложениях, ориентированных на потребителя.
История добавок HAA отличается от TGIC в одном важном отношении: в результате реакции выделяется вода. Эта вода должна покинуть пленку до того, как расплав загустеет, иначе она превратится в точечное отверстие. Поэтому в системах HAA больше внимания уделяется дегазирующим агентам и балансу между вязкостью расплава и скоростью отверждения. Разработчик рецептуры, переводящий формулу TGIC на HAA, заменяя сшивающий агент и ничего больше не меняя, обычно сталкивается с небольшими отверстиями во втором или третьем испытании.
Полиэфирные смолы, отверждаемые HAA, для порошковых покрытий для наружных работ Сравните марки, отвержденные HAA, с различными соотношениями, кислотными числами и графиками низкотемпературного отверждения, что важно при балансировке дегазации, контроля точечных отверстий и эксплуатации на открытом воздухе. Посмотреть продукт → Загрузка HAA обычно несколько ниже, чем TGIC при сопоставимом кислотном значении, часто от 3 до 5 частей на сотню смолы. График отверждения обычно составляет от 180 до 200 °C в течение 15–25 минут, и система достаточно хорошо переносит перегрев — преимущество при работе с деталями с толстым профилем и в печах с неравномерным потоком воздуха. Катализаторы могут снизить температуру отверждения, но они также сужают запас безопасности экструзии, поскольку каталитическая система начинает реагировать при температурах, которых может достичь экструдер.
Поведение хранилища также заслуживает внимания. Порошки, отвержденные HAA, чувствительны к поглощению влаги, и влажный слой порошка проявляется в виде микропор и нестабильности заряда задолго до появления каких-либо химических проблем. Герметичная упаковка, сухое хранение при температуре ниже температуры стеклования и политика ротации в порядке очереди почти ничего не стоят и предотвращают большинство подобных жалоб.
При отверждении HAA выделяется вода, поэтому дегазация не является финальной деталью в этих системах; в этом разница между пленкой толщиной 40 микрон, которая держится, и пленкой, которая разрушается в точечном отверстии.
Гибридные системы: эпоксидная смола в качестве функциональной добавки
В гибридном порошке эпоксидная смола является сшивающим агентом, а полиэфир — связующим, смешанным в соотношении примерно от 50:50 до 70:30 полиэфира к эпоксидной смоле. Эпоксидная смола обеспечивает химическую стойкость, твердость и адгезию; полиэстер обеспечивает гибкость, устойчивость к внешним воздействиям и баланс затрат. В результате получилась рабочая лошадка, используемая внутри помещений при изготовлении мебели, стеллажей, корпусов бытовой техники и обычных промышленных металлов.
Поскольку эпоксидная смола представляет собой смолу, а не мелкодисперсную порошкообразную добавку, легко забыть, что функционально она ведет себя аналогично. Увеличение доли эпоксидной смолы повышает устойчивость к моющим средствам и растворителям, но снижает устойчивость к ультрафиолету и может сделать пленку хрупкой. Понижение этого показателя улучшает гибкость и устойчивость к атмосферным воздействиям, но ослабляет химический профиль. Соотношение является функциональным решением, принимаемым на этапе составления рецептуры, и оно заслуживает такой же строгости, как и дозирование любой добавки.
Гибридные полиэфирные смолы эпоксидного отверждения для порошковых покрытий Просмотрите сорта по соотношению полиэфира и эпоксидной смолы, кислотному числу, вязкости и условиям отверждения гибридных покрытий для внутренних работ, где доля эпоксидной смолы влияет на химическую стойкость, гибкость и обрабатываемость. Посмотреть продукт → Гибридные системы также хорошо переносят катализ, поэтому они доминируют при низкотемпературном отверждении (от 160 до 170 °C). Такой допуск полезен для толстых сборок и термочувствительных материалов, но он имеет предупреждение: катализированные гибриды менее щадящие в экструдере. Если температура расплава поднимается выше примерно 120 °C, начинается частичная реакция, и порошок теряет реакционную способность еще до того, как достигнет распылителя. Симптом выглядит как плохая партия смолы, хотя на охлаждающем конвейере действительно плохой день.
Аддитивные приоритеты для гибридов уже, чем для уличных систем. Текучесть, дегазация, воск для защиты от истирания и скромный пакет катализаторов удовлетворяют большинству требований. Стабилизаторы обычно не нужны, если деталь не видит дневного света, а мощные УФ-пакеты в гибриде для помещений — это деньги, потраченные на проблему, с которой деталь никогда не столкнется.
В гибриде функциональной добавкой является эпоксидная смола: соотношение полиэстера и эпоксидной смолы определяет химическую стойкость и гибкость, и никакое количество поверхностной добавки не может компенсировать неправильно выбранное соотношение.
Загрузка Windows: соотношение цены, риска и производительности
Диапазоны загрузки — это самый быстрый способ увидеть, где находятся деньги и риск в порошковой формуле. В приведенной ниже таблице показаны рабочие окна, с которых начинают большинство разработчиков рецептур при создании термореактивного порошка на основе полиэфирной смолы. Длина каждого стержня пропорциональна верхней границе диапазона по линейной шкале от 0 до 10, поэтому сшивающий агент доминирует на картинке, а добавки в небольших дозах едва заметны визуально. Число, напечатанное рядом с каждой полоской, представляет собой фактическое окно в процентах от общего состава, и это цифра, которую следует использовать на практике. Каждое окно является отправной точкой, которую необходимо повторно сверить с кислотным или гидроксильным числом смолы, графиком отверждения и фактически нанесенной толщиной пленки. Длина столбца показывает верхнюю границу каждого диапазона, а не рекомендуемое отдельное значение.
Сшивающий агент — единственная функциональная добавка, содержание которой определяется стехиометрией, а не суждением, и диаграмма показывает, насколько она превосходит все остальное. Это доминирование имеет коммерческие последствия: сшивающий агент является самой крупной добавкой в формуле, и цена на него действительно стоит обсуждать. Все, что ниже этого диапазона, настроено внутри узкого диапазона, и именно в этом диапазоне рождается большинство дефектов.
Бензоин с концентрацией от 0,3% до 0,8% имеет самый высокий показатель рычага на килограмм во всей формуле. В этом разница между пленкой без пор и бракованной партией, но при этом это один из самых дешевых ингредиентов в смесителе. Окно содержания текучести примерно от 0,5% до 1,5% является узким по уважительной причине: ниже него поверхностное натяжение расплава остается высоким и появляется апельсиновая корка; над ним на пленке могут появиться следы растекания, а межслойная адгезия может упасть, что позже проявляется в виде отслаивания в двухслойной системе.
Загрузку стабилизатора от 0,5% до 2,0% проще всего сократить, но и сделать это дороже всего. Экономия 0,3% на УФ-пакете может стоить двух-трех лет сохранения блеска внешнего фасада, а неисправность проявляется спустя долгое время после оплаты счета. Воск и текстурные добавки в концентрации от 0,5% до 3,0% повышают устойчивость к истиранию и скольжению, но они также снижают возможность повторного нанесения покрытия и могут мешать последующим операциям сварки или сборки.
Ускорители находятся в нижней части таблицы, между 0,05% и 0,5%, и они наказывают за плохую дисперсию сильнее, чем любая другая добавка. Комок катализатора, который выдерживает предварительное смешивание, создает локальную горячую точку: переотверждение и пожелтение в одном участке, недостаточное отверждение на расстоянии двадцати миллиметров. Практическое решение носит процедурный, а не химический характер. Малые дозы добавок следует взвешивать на отдельных весах и предварительно смешивать с 10–20% смолы до того, как их увидит основной смеситель, чтобы к моменту начала экструзии катализатор уже был распределен.
Расчет затрат следует той же логике, что и диаграмма. Смола, для которой требуется 8% сшивающего агента, не дешевле той, для которой требуется 5%, даже при той же цене за килограмм, потому что расходы на добавки меняются вместе с ней. Команды по закупкам, которые сравнивают цены на смолы без сравнения необходимого пакета присадок, сравнивают неполное число. Таблица также объясняет, почему передозировка кажется безопасной, а не таковой: у каждого окна есть потолок, а повреждение над потолком обычно носит косметический характер или связано с адгезией, а не бросается в глаза сразу. Разработчики формул, которые сравнивают фактические нагрузки с фактическими показателями дефектов, создают гораздо более полезный внутренний стандарт, чем любая общая таблица, включая эту.
Сравнивайте расценки на смолы по общей стоимости рецептуры, включая спрос на сшивающие агенты, а не по цене смолы за килограмм; пакет присадок соответствует выбранной смоле.
Соответствие функциональных добавок химическому составу отверждения
Одна и та же добавка ведет себя по-разному в зависимости от того, чем она отверждается. Агент, повышающий текучесть, который хорошо работает в каталитическом гибриде, может оказаться совершенно неподходящим для системы HAA, поскольку кривая вязкости расплава и точка гелеобразования приходятся на разные моменты. В таблице ниже четыре основных химических состава порошков сопоставлены с наиболее важными добавками в каждом из них.
| Система | Типичный график лечения | Уровень сшивателя | Самые важные добавки | Где это подходит |
|---|---|---|---|---|
| Гибридная эпоксидная смола и полиэстер | 160–180 °C, 10–20 минут | Эпоксидная смола с содержанием связующего от 30% до 50%. | Катализатор, антислеживатель, бензоин, воск | Мебель для дома, стеллажи, корпуса бытовой техники, обычный металл. |
| Полиэстер для наружного применения, отвержденный TGIC | 180–200 °C, 10–20 минут | От 4 до 6 частей на сто смолы | Агент текучести, бензоин, поглотитель УФ-излучения и HALS. | Архитектурный алюминий, садовые ограждения, дорожные сооружения |
| HAA-отверждаемый полиэстер для наружного применения | 180–200 °C, 15–25 минут | От 3 до 5 частей на сто смолы | Дегазатор, агент текучести, пакет стабилизаторов | Фасадные панели, наружная мебель, изделия, требующие профиля, отличного от TGIC. |
| Блокированный изоцианат с гидроксильным полиэфиром | 180–200 °C, 15–30 минут | Устанавливается по гидроксильному числу смолы | Катализатор, дегазатор, агент текучести, стабилизаторы | Наружные детали с высокими механическими и химическими требованиями |
Стоит выделить две модели. Во-первых, наружные системы всегда оснащены стабилизатором, а внутренние системы обычно не имеют; платить за защиту от ультрафиолета детали, живущей внутри склада, — пустая трата времени. Во-вторых, чем выше температура отверждения и чем дольше выдержка, тем больше разработчик рецептуры может полагаться на тепловую энергию вместо катализатора, что увеличивает запас безопасности при экструзии и снижает риск пожелтения при пересушке.
Существует также влияние на сторону поставщика. Производитель смол, предлагающий гибридные, TGIC, HAA и изоцианатные платформы, может дать рекомендации по потребности в сшивающих агентах на основе своих собственных технических данных, а не на основе общей таблицы, и может указать, когда запрошенный пакет добавок будет бороться с основной цепью смолы. Этот разговор обычно позволяет сэкономить пару пробных партий.
Сначала выберите химический состав отверждения, а затем пакет присадок; пакет, оптимизированный для TGIC, редко переносится на HAA без хотя бы дегазации и повторной проверки потока.
В помещении и на открытом воздухе: два разных приоритета добавок
Самый быстрый способ проверить пакет присадок — задать один вопрос: увидит ли эта деталь когда-нибудь солнечный свет? Все остальное следует из ответа. Гибридная работа в помещении оптимизирует химическую стойкость, твердость, низкую температуру отверждения и стоимость. При работе на открытом воздухе оптимизируются сохранение блеска, стабильность цвета, стойкость к мелению и устойчивость к гидролизу, и эти свойства окупаются при загрузке стабилизатора и выборе сшивающего агента.
Приоритеты внутреннего гибрида
| Приоритеты на открытом воздухе
|
Эти две колонки редко пересекаются. Пакет стабилизаторов, стоимость которого составляет три процента от формулы и который ничего не дает в помещении, представляет собой потерю прибыли, повторяющуюся в каждой партии. Точно так же гибрид для внутреннего применения, предназначенный для наружного забора, в течение сезона покроется мелом, и никакое количество антислеживающего средства не скроет это. Большинство ошибок в спецификациях возникает из-за того, что «порошковое покрытие» рассматривается как одна категория продуктов, тогда как на самом деле это семейство химических продуктов, предназначенных для несвязанных между собой сред.
Сначала определите экспозицию: единственный вопрос о том, видит ли деталь солнечный свет, меняет сшивающий агент, пакет стабилизаторов и примерно пятую часть заявленной стоимости.
Сценарии применения, в которых меняются приоритеты аддитивных технологий
Порошковые покрытия достигают небольшого числа отраслей благодаря большому количеству деталей, и акцент на добавках перемещается вместе с деталью. В корпусе стиральной машины и дорожном ограждении могут использоваться одинаковые химические составы смол, но характеристики, которые важны для покупателя, совершенно разные. На карточках ниже показано, где находится акцент в основных сегментах.
Растекание и внешний вид на видимых панелях, а также устойчивость к сколам и однородность структуры пленки.
Устойчивость к атмосферным воздействиям, устойчивость к гидролизу, стабильность цвета в течение многих лет воздействия.
Тонкие, ровные пленки на сложных корпусах; контроль заряда в зонах клетки Фарадея.
Устойчивость к истиранию и истиранию, контроль текстуры, твердость при многократном контакте.
Стабилизаторы для наружного применения, адгезия к оцинкованной проволоке, гибкость благодаря термоциклированию.
Устойчивость к моющим средствам, низкая степень отверждения для толстых срезов, контроль пожелтения до белого оттенка.
Матовость и консистенция текстуры, твердость, устойчивость к царапинам при обращении.
Длительный срок службы на открытом воздухе, устойчивость к соли и загрязняющим веществам, сохранение цвета.
Работа в автомобилестроении наиболее требовательна к внешнему виду, и именно внешний вид занимает свое место. Для видимой панели класса А требуется агент, повышающий текучесть, соответствующий вязкости расплава конкретной смолы, дегазирующий агент, подобранный в соответствии с толщиной пленки, и дисперсия пигмента, которая не меняется между партиями. Устойчивость к сколам и коррозии зависит от стехиометрии сшивающего агента и адгезии к основе, а не от добавок, которые придают панели хороший внешний вид. Поэтому порошковые покрытия для автомобилестроения обычно требуют как строгого внешнего вида, так и отдельного окна механических характеристик.
Строительные материалы и садовые ограждения находятся на другом конце спектра. Здесь пленка может иметь толщину от 60 до 100 микрон на оцинкованной стали или алюминии, подвергающейся воздействию дождя, ультрафиолетового света и промышленной атмосферы в течение десятилетия или более. Пакет стабилизаторов и смоляная основа вместе решают, будет ли деталь выглядеть приемлемо в восьмом году. Адгезия к оцинкованному основанию также зависит от соблюдения правил предварительной обработки, которую никакая добавка не может спасти постфактум.
Бытовая техника, офисная мебель и оборудование для фитнеса разделяют одну и ту же проблему, которой нет у наружных систем: единообразие внешнего вида в больших объемах. Матирующий агент, который смещается на две единицы блеска между партиями, невидим на панели ограждения и заметен на ряду одинаковых шкафов. Именно здесь согласованность поставщиков присадок имеет такое же значение, как и химический состав присадок, и где входной контроль самой присадки стоит затраченных усилий.
Сегменты, зависящие от внешнего вида, живут или умирают от контроля потока и дегазации, тогда как сегменты, зависящие от воздействия, живут или умирают от выбора стабилизаторов и сшивающего агента; указание того и другого одинаково приводит к пустой трате денег в одном направлении и приводит к неудаче в другом.
Спецификация Windows, которую стоит прописать в контракте
Большинство споров о качестве порошковых покрытий возникают из-за спецификации, в которой указано номинальное значение без указания допуска. Кислотное число указано как 33 без полосы, время гелеобразования указано как одно число, стеклование указано как «приблизительно» — это приглашение к спору позже. В таблице ниже перечислены свойства, которые напрямую взаимодействуют с функциональными добавками, почему каждое из них имеет значение, а также тип окна, который стоит согласовать в письменной форме.
| Недвижимость | Почему важен пакет присадок | Как это проверяется | Окно, достойное согласия |
|---|---|---|---|
| Кислотное число | Устраняет потребность в сшивателях для систем TGIC и HAA; низкое кислотное число оставляет непрореагировавший сшивающий агент | Титрование, мг КОН/г | Примерно в пределах плюс-минус 2 от номинала. |
| Гидроксильное число | Устраняет потребность в сшивающих агентах для изоцианатных систем | Титрование, мг КОН/г | Примерно в пределах плюс-минус 3 от номинала. |
| Температура стеклования | Контролирует стабильность при хранении, устойчивость к слеживанию и риск спекания летом. | Дифференциальная сканирующая калориметрия | Обычно от 50 до 60 °C для стабильных при хранении порошков. |
| Время гелеобразования при температуре отверждения | Устанавливает баланс между потоком и лечением; слишком короткий означает отсутствие выравнивания, слишком длинный означает провисание или недостаточное отверждение | Метод горячей пластины | Группа, а не одно число, согласилась с профилем печи. |
| Вязкость расплава | Обеспечивает «апельсиновую корку», покрытие кромок и необходимое количество антислеживающей жидкости. | Конусный и пластинчатый реометр при температуре отверждения | Согласованный ассортимент для каждого сорта продукции |
| Неустойчивый контент | Вместе с дегазирующим агентом способствует образованию точечных отверстий и дыма в печи. | Потеря веса при температуре отверждения | Низкий и стабильный между лотами |
| Реактивность при перегреве | Решает проблему пожелтения и изменения блеска, когда духовка перегревается или линия останавливается. | Расширенное испытание на выпекание с измерением цвета и блеска | Изменение цвета в пределах согласованного предела Delta E |
Построенная таким образом спецификация делает кое-что полезное: она отделяет ответственность за смолу от ответственности за добавки. Если кислотное число находится в пределах согласованного диапазона, а пленка все еще недостаточно отверждается, разговор переходит к взвешиванию сшивающего агента, дисперсии премикса или профилю печи, а не к кружению вокруг смолы. Эта прозрачность стоит больше, чем незначительно более низкая цена смолы.
Согласуйте диапазоны допусков, а не номинальные значения; спецификация без окошка не может сказать вам, является ли причиной дефекта смола или пакет присадок.
Руководство по обработке: экструзия, измельчение и отверждение
Функциональные добавки выбираются на стенде для составления рецептур и уничтожаются в производственном цеху. Наиболее распространенным путем разрушения является температура экструзии. У каждого сшивающего агента есть температура, выше которой он начинает реагировать со смолой, и эта температура ближе, чем предполагает большинство операторов. Повышение температуры расплава для улучшения дисперсии может привести к предварительной реакции от 5% до 10% сшивающего агента, и полученный в результате порошок выглядит хорошо, хорошо распыляется и недостаточно отверждается в печи.
Рабочая последовательность действий для большинства термореактивных порошков:
- Предварительно смешайте малые дозы добавок — катализатор, бензоин, модификатор заряда — с 10–20% смолы в смесителе с большими сдвиговыми усилиями перед основной смесью, чтобы в экструдере не осталось концентрированных карманов.
- Смешайте оставшуюся смолу, сшивающий агент, пигмент и наполнитель до тех пор, пока цвет не станет однородным; двух-трех минут обычно достаточно при правильном уровне нагрузки.
- Экструдируйте с цилиндрическими зонами в диапазоне от 90 °C до 120 °C и поддерживайте измеренную температуру плавления ниже точки, при которой сшивающий агент начинает реагировать; время пребывания должно быть коротким и постоянным.
- Охладите на ленте до получения хлопьев, которые ровно ломаются, а не размазываются, и сохраняйте толщину хлопьев даже для того, чтобы шлифовальный станок обеспечивал постоянную подачу.
- Измельчите и классифицируйте частицы по целевому диапазону размеров — обычно от 32 до 45 микрон для стандартных пленок, более мелкие для тонких пленок и для работ, где внешний вид важен.
- Храните при температуре ниже температуры стеклования в запечатанной упаковке и меняйте запасы в порядке очереди, чтобы поглощение влаги никогда не становилось переменной, которую никто не отслеживает.
Параметры нанесения имеют такое же значение, как и рецептура. Толщина пленки, превышающая рекомендуемый диапазон, затрудняет дегазацию, поскольку воздуху приходится проходить дальше до точки гелеобразования. Скорость линии, превышающая время пребывания в печи, вызывает тот же симптом, что и недостаточная дозировка сшивающего агента. Толщина подложки определяет, насколько быстро нагревается деталь и, следовательно, как на самом деле протекает профиль отверждения, поэтому кривая печи, измеренная на тонкой тестовой панели, очень мало говорит о отливке толщиной 6 мм.
Контролировать температуру расплава в экструдере и толщину пленки на пистолете; эти две переменные разрушают больше функциональных характеристик добавки, чем любая ошибка в рецептуре.
Устранение неисправностей функциональных аддитивных неисправностей
Большинство дефектов порошка проявляются визуально еще до того, как они обнаруживаются в ходе испытаний. В таблице ниже общие симптомы связаны с добавкой, которая, скорее всего, ответственна за это, и с ответом, который фактически решает проблему, а не скрывает ее.
| Симптом | Вероятная аддитивная причина | Практический ответ |
|---|---|---|
| Отверстия по всей детали | Слишком низкий уровень дегазационного агента или при хранении скопилась влага. | Поднимите бензоин в окно, проверьте герметичность упаковки и сухое хранение. |
| Проколы только на толстых участках | Скорость отверждения слишком быстрая для толщины пленки; дегазация не успевает | Отрегулируйте профиль духовки или уменьшите образование пленки, прежде чем прикасаться к формуле. |
| Кратеры и рыбьи глаза местами | Загрязнение антитекующей жидкости или засасывание силикона и масла из трубопровода. | Изолировать партию антислеживателя, очистить пистолеты и конвейеры, проверить сжатый воздух. |
| Стойкая апельсиновая корка | Недостаточная дозировка антислеживающего агента или вязкость расплава слишком высока для графика отверждения. | Увеличьте поток внутри потолка, проверьте тонкость помола и скорость отверждения. |
| Меление и потеря глянца на открытом воздухе | Пакет стабилизаторов недостаточно дозирован или не соответствует классу воздействия. | Повторно укажите поглотитель УФ-излучения и уровень HALS в соответствии с реальной средой. |
| Пожелтение после остановки духовки | Уровень катализатора слишком высок для требуемого допуска перегрева. | Уменьшите количество катализатора, ужесточите контроль печи, проверьте поведение перегрева в ходе испытаний. |
| Слабая стойкость к растворителям | Сшивающий агент недостаточно дозирован или предварительно прореагировал в экструдере | Проверьте стехиометрию и кислотное число, запишите температуру плавления, проверьте время пребывания. |
| Блокировка порошка в коробке | Стеклование слишком низкое для условий хранения, или нет поверхностной добавки. | Прежде чем добавлять воск для компенсации, проверьте сорт смолы и условия хранения. |
Принцип, который делает эту таблицу полезной, — это одно изменение за раз. Добавление агента, повышающего текучесть, и повышение бензоина в одном и том же испытании дает результат, который никто не может интерпретировать. Контролируемое испытание изолирует одну переменную, поддерживает постоянство партии смолы и пропускает сравнительную панель через одну и ту же печь в один и тот же день.
Меняйте одну добавку за одно испытание и сохраняйте неизменную партию смолы; неконтролируемые испытания дают результаты, которые невозможно повторить, и дефекты, которые невозможно отследить.
Выбор производителя, поставщика или оптового партнера полиэфирной смолы
Поскольку пакет присадок и смола выбираются вместе, профиль поставщика смолы имеет такое же значение, как и паспорт продукта. Производитель, который продает только каталожный сорт и не может объяснить спрос на сшивающие агенты, отличается от партнера, который занимается собственными разработками и может обсудить проблему дегазации по телефону.
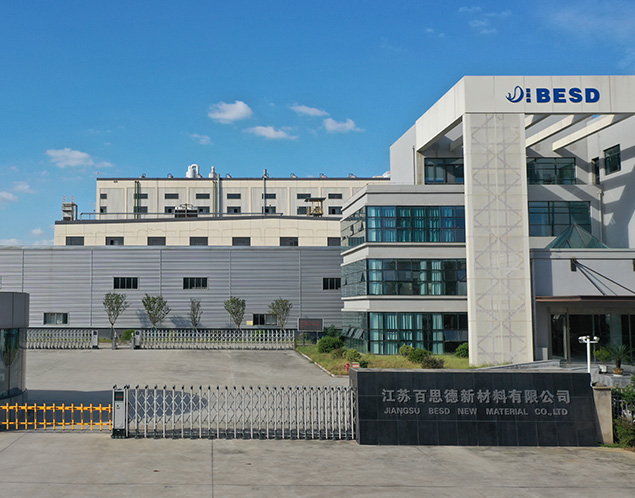
Компания Jiangsu BESD New Material Co., Ltd. работает на территории Янчжоуского химического промышленного парка и производит полиэфирные смолы для порошковых покрытий с 1998 года. Новый проект, завершенный и введенный в эксплуатацию в 2019 году, увеличил годовую мощность до 100 000 тонн на территории площадью около 40 000 квадратных метров и около 27 000 квадратных метров зданий. На заводе работают восемь энергоэффективных производственных линий, в том числе две полностью автоматические упаковочные машины, а планировка площадки охватывает хранение жидкого сырья, складирование сырья, реакцию, предварительную обработку, контроль, упаковку и хранение готовой продукции — цепочку от приема сырья до отгрузки в одном месте.
Ассортимент продукции соответствует химическому составу, обсуждаемому выше: гибридные полиэфирные смолы эпоксидного отверждения, полиэфирные смолы, отверждаемые HAA для наружного применения, полиэфирные смолы, отверждаемые TGIC, двухкомпонентные полиэфирные смолы TGIC и полиэфирные смолы, отверждаемые изоцианатом. Доступны стандартные марки, а для разработчиков рецептур, которым нужна смола, адаптированная к конкретному пакету добавок, графику отверждения или субстрату, предлагается индивидуальная настройка ODM и OEM.
Управление качеством сертифицировано по стандарту ISO 9001, а управление окружающей средой — по стандарту ISO 14001. Помимо этих сертификатов компания имеет патенты на изобретения и полезные модели. Для покупателей, оценивающих риск, полезными являются конкретные вопросы: какая марка смолы соответствует этому целевому кислотному значению, какой уровень сшивки для нее требуется, какой интервал времени гелеобразования следует согласовать, как отслеживается партия и как быстро приходит технический ответ после запроса. Производительность в 100 000 тонн в год имеет значение для планирования оптового торговца или дистрибьютора; установка с восемью линиями и специальный этап контроля важны для предприятия, занимающегося нанесением покрытий, беспокоящегося о стабильности партии.
Для международных покупателей опыт экспорта и четкий ответ о способе доставки и условиях оплаты являются частью одной оценки. Поставщик, который может описать сроки выполнения заказа, форматы упаковки и документацию без эскалации, обычно является поставщиком, который уже прошел этот путь раньше.
Оцените способность производителя смол объяснить спрос на сшивающие агенты и диапазоны допусков, а не только цену за тонну; этот технический разговор предсказывает стабильность партии лучше, чем любая брошюра.
Следующий шаг: разработка индивидуальной смолы
Разработчикам рецептур редко нужен совершенно новый полимер. Им нужна смола, кислотное число, гидроксильное число которой, стеклование и вязкость расплава уже соответствуют требованиям пакета присадок, поэтому агенту, повышающему текучесть, и дегазатору не придется компенсировать химический состав, который никогда не был разработан для данного применения. Это практический пример индивидуальной разработки, а не выбора по каталогу.
Если применение предполагает ограниченное окно внешнего вида, необычный график отверждения, термочувствительную основу или класс воздействия, который не совсем соответствует стандартным сортам, следующим шагом является технический разговор о целевых свойствах, а не прайс-лист. Подробности о том, как работает этот процесс, доступны на Страница настройки ODM и OEM , в том числе о том, как спецификации преобразуются в пробную смолу и какая информация нужна технической команде на старте.
Начните индивидуальный разговор с тех свойств, которые вам должна передать пленка, а не с кода продукта; пакет присадок следует из этих свойств.
Функциональные добавки — это самые маленькие позиции в рецептуре порошкового покрытия и самый большой источник различий между линией, которая работает бесперебойно, и линией, которая борется с одним и тем же дефектом каждую смену. Сшивающий агент фиксирует сетку, дегазирующий агент защищает пленку от собственного выходящего воздуха, агент текучести придает внешний вид, а пакет стабилизаторов покупает годы службы, которые клиент заметит только в случае их отсутствия.
Практическая последовательность действий проста. Выбирайте химию отверждения в зависимости от класса воздействия. Установите уровень сшивающего агента по кислотному или гидроксильному числу смолы. Подберите пакет дегазации и потока в соответствии с химическим составом и толщиной фактически нанесенной пленки. Добавляйте стабилизаторы только там, где деталь видит дневной свет. Впишите в спецификацию пределы допуска, чтобы следующий дефект можно было определить по причине, а не спорить о нем. Затем поддерживайте температуру плавления экструдера и образование пленки в допустимых пределах, потому что именно здесь правильно выбранные добавки чаще всего теряют свою эффективность.
Сделанный в таком порядке, пакет присадок перестает быть списком ингредиентов, купленных по цене, и становится тем, чем он является на самом деле: частью рецептуры, которая решает, будет ли покрытие работать в первый год и продолжать работать в десятый год.


